电源要进自动装配线,采购只确认整箱数量还不够
发布:2026年10月22日 · 更新:2026年10月22日
电源准备进入自动装配线时,采购不能只确认“一箱多少台”。设备还需要在每次上料时获得稳定的姿态、可辨认的方向和允许操作的表面。应让制造工程先确认怎样从包装取出、定位、识别并放入夹具,再决定是否需要约定包装形式。普通包装可以适合运输和人工取件,却未必能直接供自动设备连续取料。
先选清楚交接点,别先要求供应商换托盘
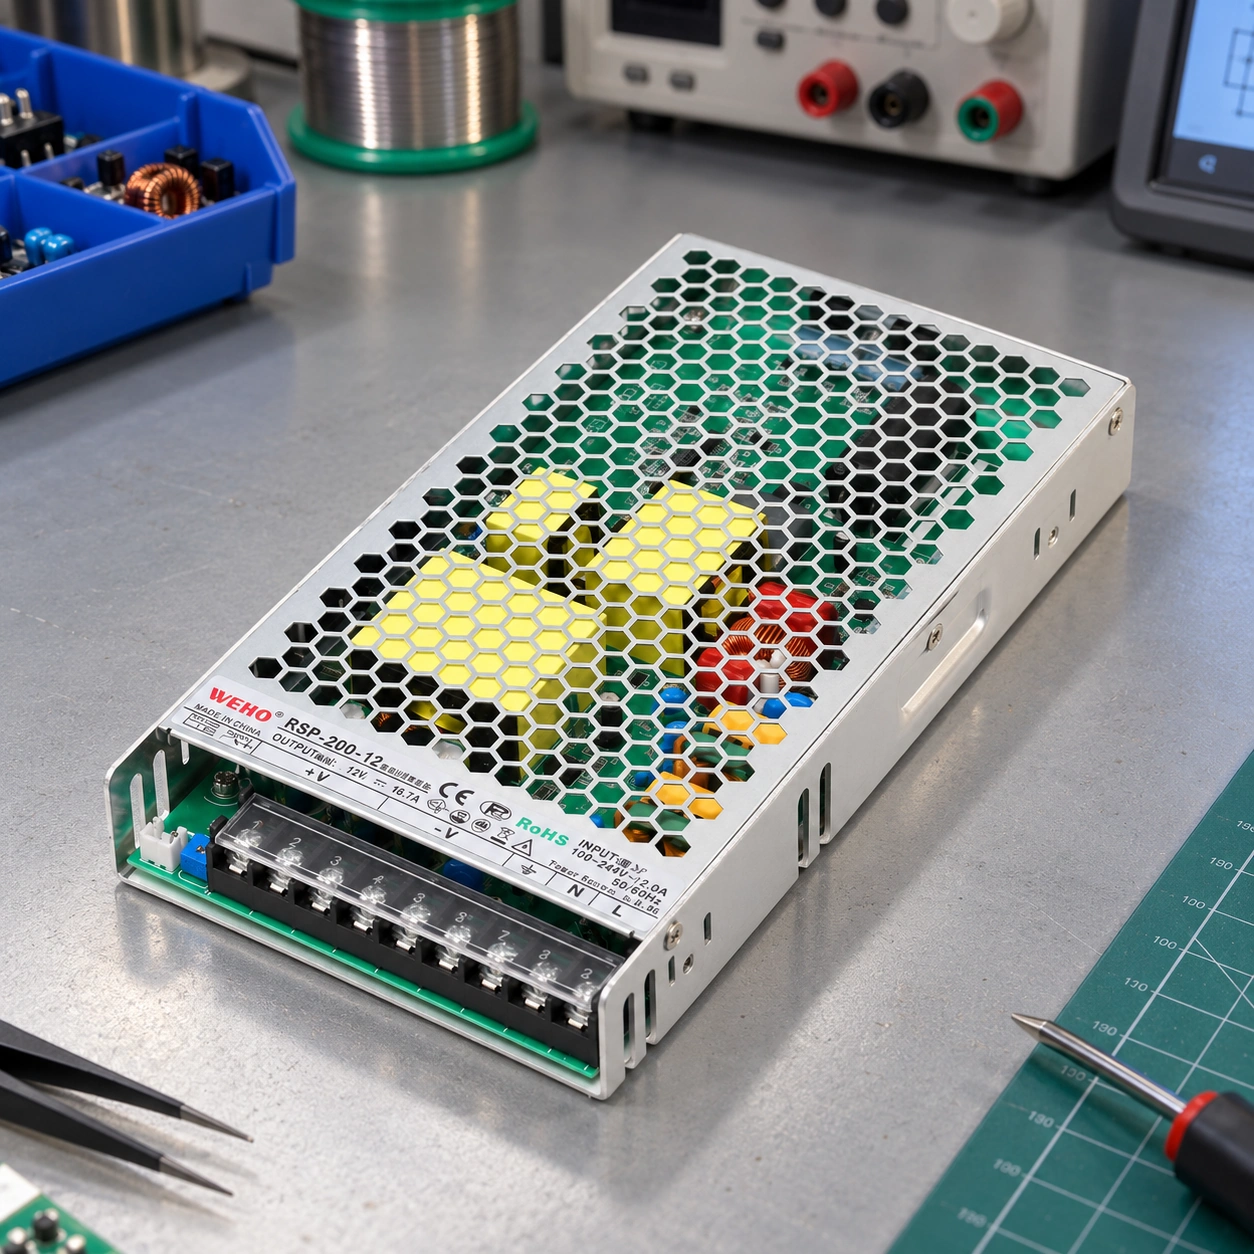
电源可能以整箱交付,由工厂内部人工拆箱后进入周转盘;也可能希望供应商包装直接进入上料工位。这两种路线的责任和验证范围不同。前一种重点是内部转换是否稳定、身份是否保留;后一种还需要双方确认包装尺寸、定位基准、放置方向以及变更控制。
不能把供应商现有运输包装自动视为专用自动化载具,也不能假设伟豪所有型号都支持某种定制包装或机器上料。是否可提供,应以具体产品、数量及双方确认的交付方案为准。
| 上料前要确定的对象 | 对采购的实际影响 |
|---|---|
| 取料方式与允许接触位置 | 确认是否有适合夹持、支承或吸附的区域,不能仅凭照片决定 |
| 产品朝向及定位基准 | 明确倒置、旋转或不同端子朝向怎样识别和拦截 |
| 引线、端子与凸出件 | 核对取放路径,避免把它们当承重或夹持位置 |
| 包装和周转结构 | 确认堆叠、取料、余料回库及批次标识怎样保持 |
| 工装版本与产品变体 | 避免“同系列”产品被同一个程序无条件接收 |
具体夹持力、吸附条件、定位公差和可接触区域,应由产品资料与制造工程验证确定。机壳看起来平整,不能直接证明它能承受某种夹紧方式;散热孔、铭牌和接线端子也不能未经确认用于定位或承重。
算节拍时,把补料和异常处理算进去
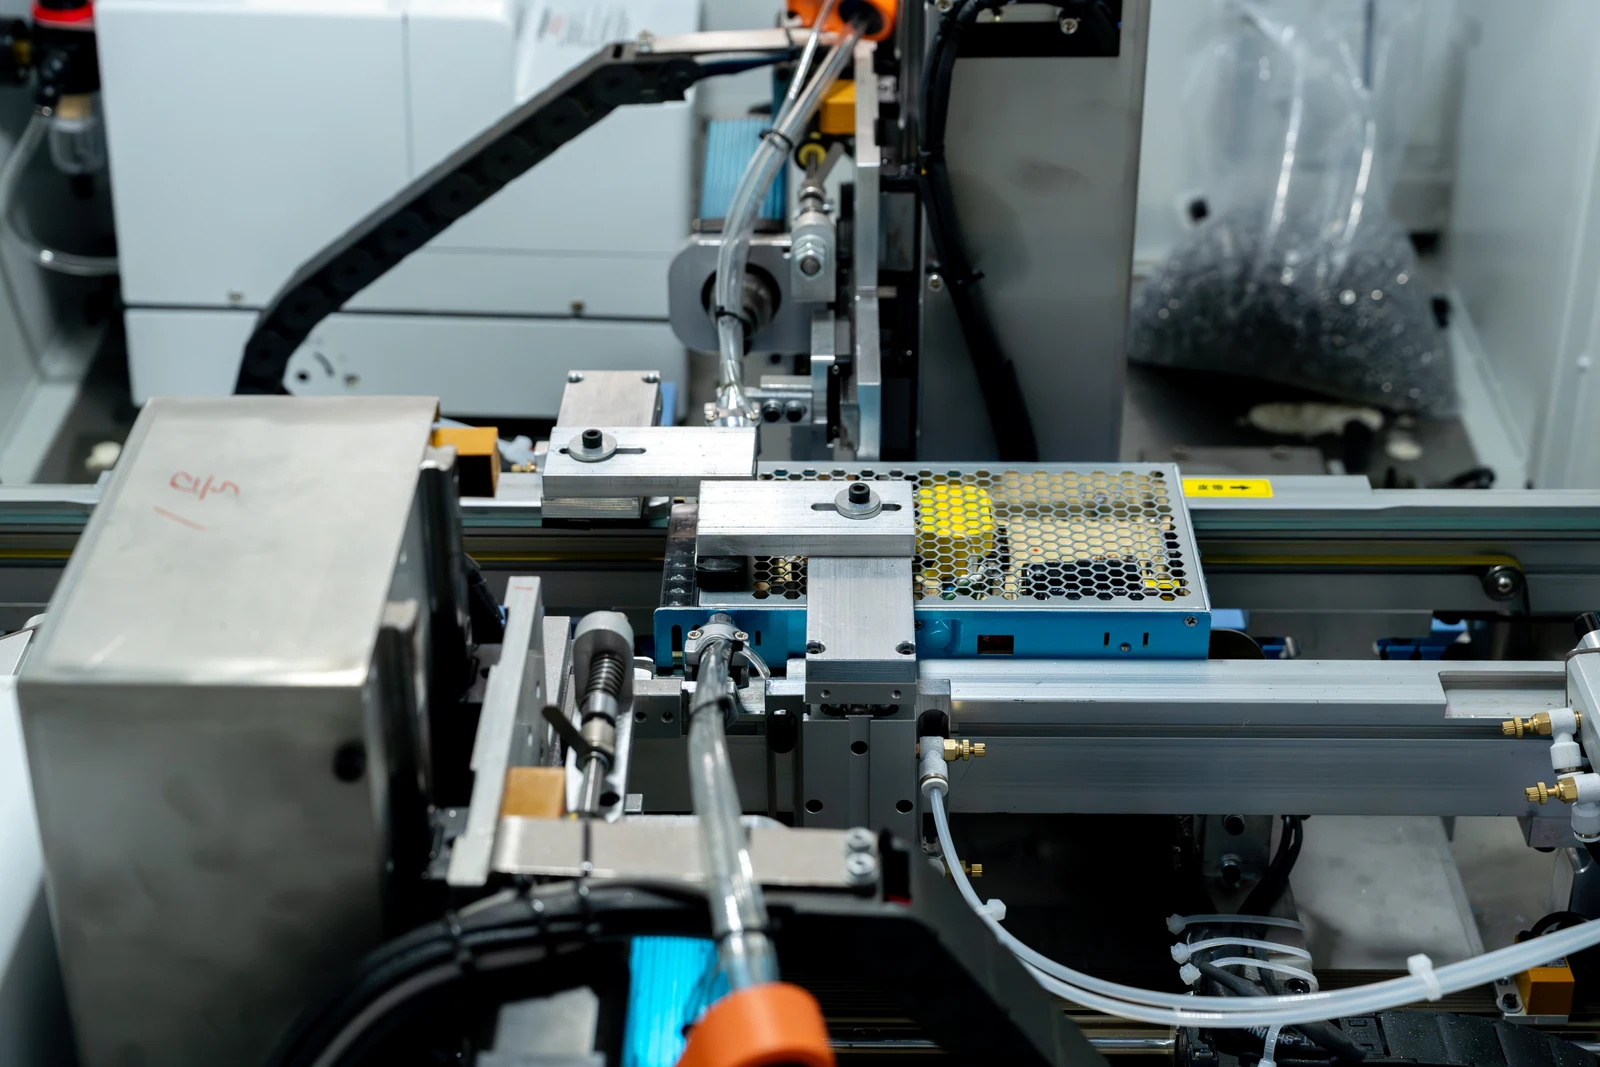
以下是假设的产线计划例子,不是伟豪包装数量、产能或上料性能:装配线平均每24秒需要一台电源,一个周转盘放10台,则理想补料间隔为10×24=240秒,即4分钟。这个间隔只表示耗用速度,不是允许操作人员离岗4分钟的保证。
若实际补料动作需35秒,而设备只有一个取料位置,补料期间是否会停线,就取决于是否有经过验证的缓存或交替料位。不能用“补料只占4分钟的一小部分”推断它不影响节拍。包装开启、标识确认、取余料和异常取件也应在试运行中记录,而不是只计算机器人一次抓取的时间。
本例还没有包含缺料、误向、产品卡滞或扫码失败。若需要比较改包装与内部转盘两条路线,应使用各自真实的试料结果和工作量,不宜只拿一张自动取料视频估算量产节拍。
试料要回答:不顺利的时候会怎样
第一次取放成功,只说明在那一组条件下能够完成动作。量产前还应覆盖双方认为可能影响上料的产品及包装状态,例如料盘不同位置、约定范围内的摆放偏差、正常余料回库、允许的产品变体,以及补料后恢复。具体试验范围由项目确定,不给所有产线套一个固定次数。
异常拦截同样重要:方向识别失败时是否停止,读不到完整型号时是否允许人工确认,取件受阻时是否会拉扯引线,换批后旧标签是否仍留在载具上。这些问题不一定要改电源本体才能解决;可能需要修改内部周转、识别方式、工装或作业流程。
不要为了匹配夹具而私自打孔、折弯安装耳、遮盖铭牌或粘住散热孔。任何影响产品结构、散热、绝缘和识别的做法,都不能用一次自动取料成功代替工程确认。
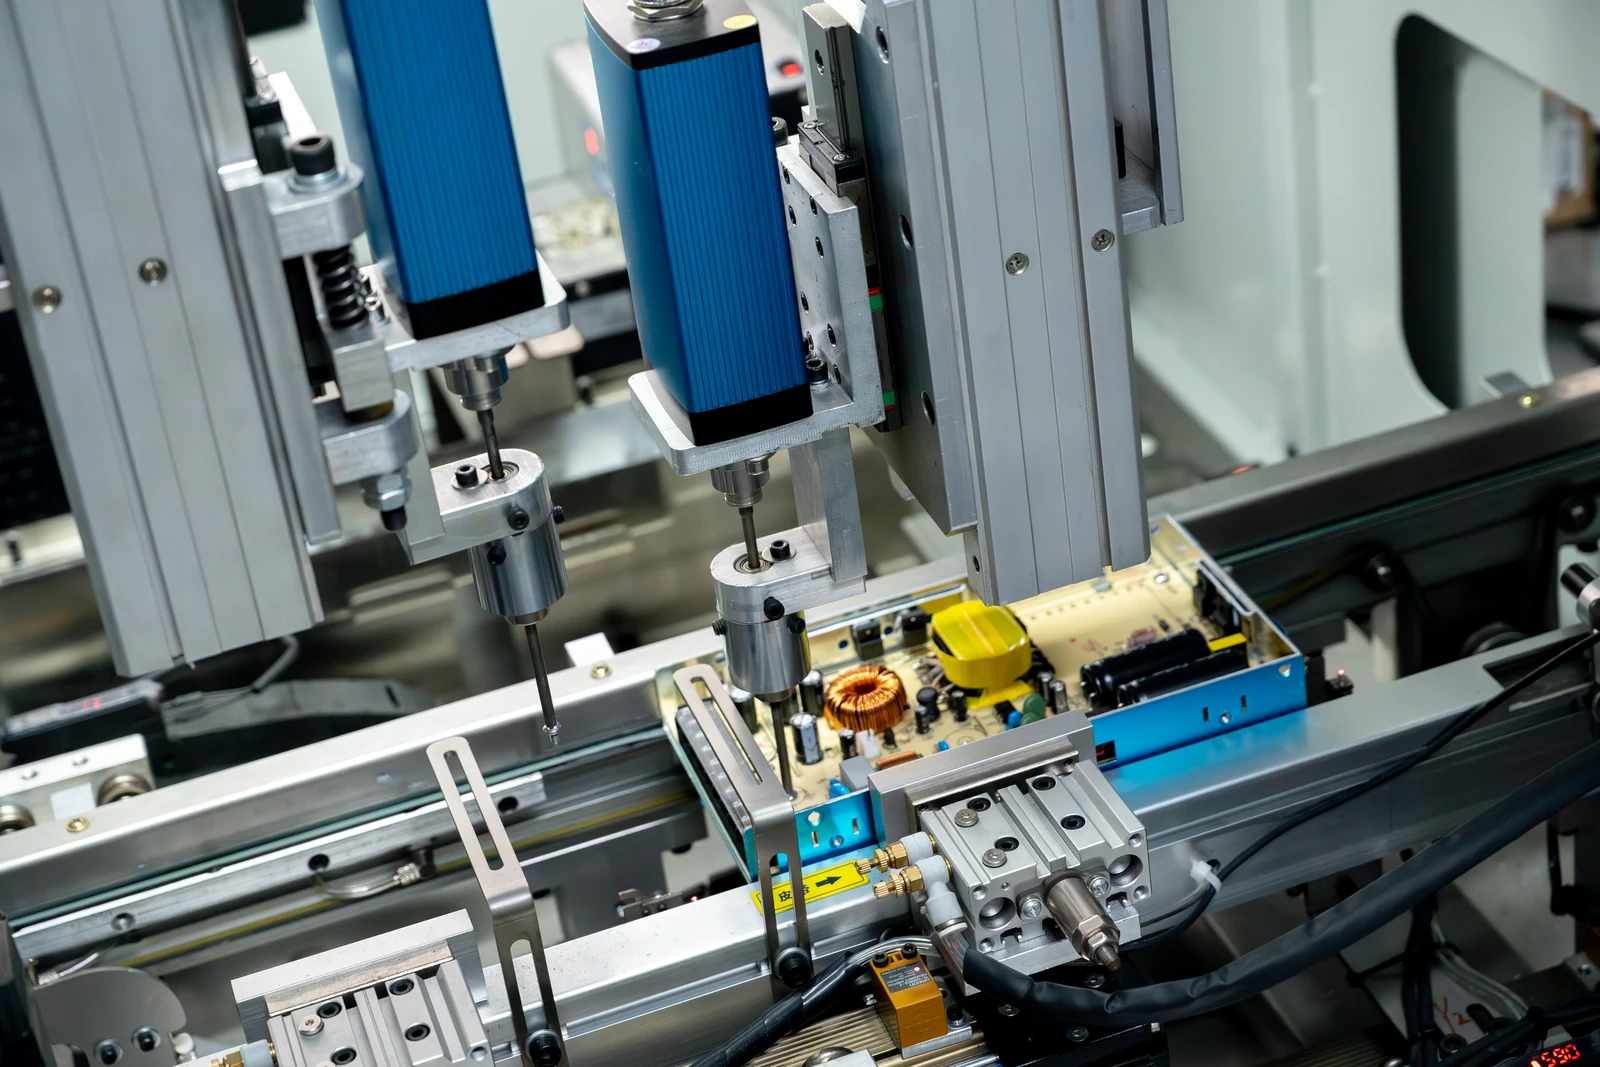
订货文件至少保留包装与上料方案之间的关系
可以分别记录运输包装版本、内部周转版本、对应完整型号及选项、朝向示例、标识保留位置和变更通知对象。若包装由供应商提供,将双方已确认的图样或样件编号与订单关联;若工厂内部转换,不能把内部周转要求误写成未经供应商确认的交付承诺。
更换产品版本或包装后,先检查它是否影响既有取放、识别和防护。这里不是要求每次外箱文字变化都重做整条线,而是需要有人判断受影响的接口,并留下相应确认。
准备沟通时,先从产品中心确认完整型号,在选型支持整理尺寸与安装条件,再通过联系入口说明希望直接上料还是内部转盘、计划节拍、现有包装问题及需要确认的资料。采购获得的应是可被验证的交接方案,而不只是“适合自动化”这句没有边界的描述。